Как проверяется твердость деталей ходовой части экскаватора? Производители обычно используют оборудование для испытания на твердость, чтобы измерить, насколько материал устойчив к вдавливанию. Наиболее подходящий метод испытаний зависит от материала компонента, состояния поверхности, геометрии и требований к термообработке.
Испытание на твердость является важной частью контроля качества компонентов ходовой части экскаватора, таких как опорные катки, звенья гусеницы, ведущие звездочки и гусеничные ленты (башмаки). Эти детали работают в условиях повторяющихся нагрузок, ударов и абразивного контакта. Если твердость неподходящая или неоднородная, компоненты могут изнашиваться слишком быстро, деформироваться или стать более уязвимыми к повреждениям.
Для покупателей, приобретающих детали ходовой части экскаватора, важным вопросом является не просто то, указан ли компонент как закаленный. Важно то, может ли производитель доказать, что твердость соответствует чертежу, технической спецификации и предполагаемым условиям эксплуатации.
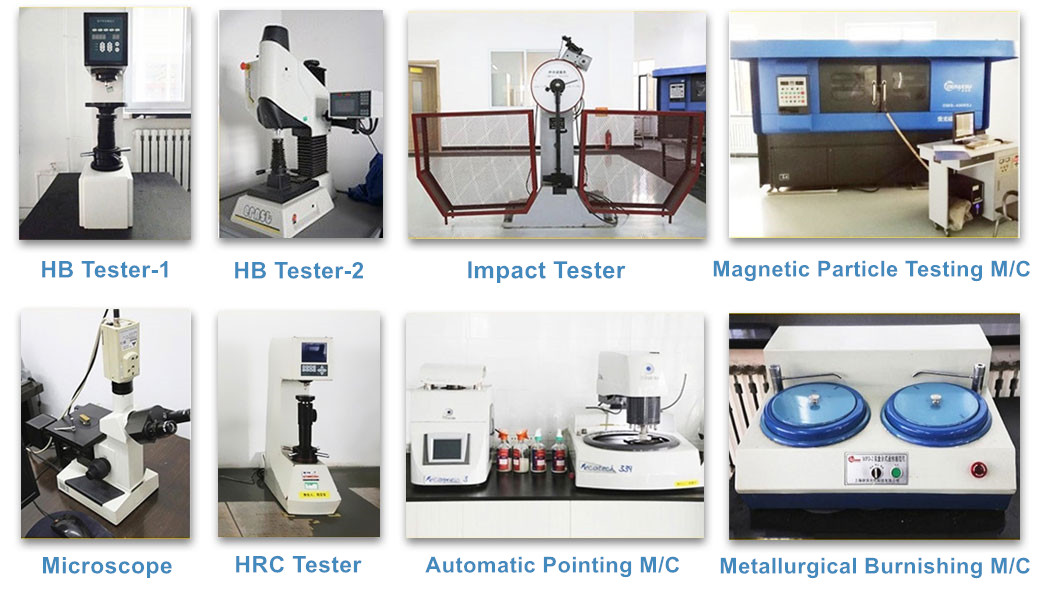
Твердость описывает устойчивость материала к локальной остаточной деформации, которая обычно измеряется путем вдавливания индентера в его поверхность под заданной нагрузкой. В производстве ходовой части твердость обычно оценивается после термообработки, чтобы проверить, приобрел ли материал необходимые свойства.
Однако твердость — это не то же самое, что вязкость, предел прочности на разрыв или ресурс износа. Компонент может иметь твердую поверхность, но все равно выйти из строя, если его сердцевина слишком хрупкая, термообработка неравномерна или в геометрии есть дефекты.
Различные детали ходовой части также предъявляют разные требования к характеристикам:
По этой причине единое значение твердости не должно применяться ко всем компонентам ходовой части экскаватора. Целевое значение должно определяться на основе спецификации конкретной детали и требований к термообработке.
Компания Yintparts производит ряд опорных катков гусениц для экскаваторов и бульдозеров, при этом в производственном процессе используются термообработка и механическая обработка. При оценке катков покупатели должны уточнить, как проверяется твердость в зоне износа и как результат сверяется с применимой спецификацией.
Три распространенных метода испытания на твердость — по Роквеллу, по Бринеллю и по Виккерсу. В них используются разные индентеры, нагрузки и принципы измерения, поэтому их результаты не следует считать взаимозаменяемыми без применения соответствующего метода конвертации.
| Метод испытания | Как это работает | Типичное применение |
|---|---|---|
| Роквелл | Измеряет глубину вдавливания в соответствии с заданной процедурой испытания. | Быстрая проверка твердости на подходящих металлических поверхностях и термообработанных деталях. |
| Бринелль | Использует диаметр отпечатка, оставленного шариковым индентером. | Некоторые более крупные металлические компоненты и материалы, где уместен более широкий отпечаток. |
| Виккерс | Использует алмазный пирамидальный индентер и измеряет диагонали отпечатка. | Маленькие зоны испытаний, тонкие закаленные слои и профили твердости по сечению. |
Правильный метод зависит от размеров компонента, чистоты поверхности, материала и глубины закаленной зоны. Например, большая звездочка может подойти для испытания по Роквеллу на подготовленной поверхности, в то время как профиль твердости по сечению может потребовать испытания по Виккерсу для изучения изменений от поверхности к сердцевине.
Покупателям следует подтверждать шкалу и метод испытаний, а не принимать отчет, в котором указано лишь число. Результат, заявленный как HRC, не следует напрямую сравнивать с результатом, заявленным как HB или HV, так как это разные единицы измерения.
Испытание на твердость по Роквеллу широко используется для подходящих компонентов из закаленной стали, поскольку тест относительно быстрый, а результат можно считать непосредственно с прибора. В испытании используется заданный индентер и последовательность приложения усилий, а машина определяет твердость по глубине отпечатка.
Типичная процедура контроля качества включает следующие шаги:
Область испытания имеет значение. Показание, снятое на шероховатой, изогнутой, тонкой или недостаточно поддерживаемой поверхности, может быть ненадежным. Если геометрия компонента не подходит для прямого измерения по Роквеллу, производителю может потребоваться должным образом подготовленная испытательная поверхность или другой подходящий метод.
Одиночное измерение также может не выявить локальные отклонения. В зависимости от компонента и плана контроля может потребоваться несколько измерений в заданных точках для оценки однородности.
Многие детали ходовой части зависят от термообработки, создающей закаленную износостойкую зону при сохранении подходящих свойств глубже внутри компонента. Поверхностная твердость помогает противостоять износу, в то время как материал под поверхностью должен обеспечивать необходимую поддержку и устойчивость к ударам или растрескиванию.
Вот почему одна лишь поверхностная твердость может не полностью отражать качество термообработки детали. Компонент может соответствовать целевому показателю на поверхности, но при этом иметь неподходящую глубину закалки или несоответствующий переход к сердцевине.
Для оценки закаленного слоя инспекторы могут подготовить поперечное сечение и измерить твердость на серии контролируемых глубин. Это позволяет получить профиль твердости, который показывает, как значения изменяются от поверхности к внутренней части.

Опубликованная Yintparts информация для конкретной ведущей звездочки экскаватора содержит пример профиля твердости: примерно HRC 56 на поверхности, HRC 52 на глубине 2 мм, HRC 48 на глубине 4 мм и HRC 42 на глубине 6 мм. Эти цифры описывают указанный пример звездочки и не должны интерпретироваться как универсальные требования для всех звездочек или других деталей ходовой части.
Требуемая твердость и эффективная глубина закалки зависят от конструкции компонента, материала, процесса термообработки и применимой технической спецификации. Покупателям следует запрашивать соответствующие критерии приемки для конкретной приобретаемой детали.
Для компонентов, передающих приводное усилие посредством многократного контакта зубьев, информация об изделии ведущая звездочка экскаватора служит полезным справочным материалом при обсуждении поверхностной твердости и износостойкости с поставщиком.
Испытание одного образца может показать, соответствует ли этот образец заданным требованиям, но оно не может автоматически доказать, что каждая деталь в производственной партии имеет одинаковую твердость. Стабильный контроль качества требует определенного плана контроля.
В зависимости от компонента и требований к качеству план может определять:
Частота выборки должна основываться на согласованном плане качества, производственном процессе и применимом стандарте. Не существует единого процента выборки, который был бы автоматически правильным для каждой детали ходовой части или каждого поставщика.
Когда измерение дает сбой, ответственный процесс контроля качества должен исследовать причину, а не просто повторять испытания до тех пор, пока не появится проходное значение. Возможные проверки включают проверку прибора, подготовку испытательной поверхности, записи о термообработке, идентификацию материала и измерения в дополнительных указанных точках.
Для гусеничных звеньев и цепей экскаваторов покупателям следует уточнить применимые требования к термообработке и имеющиеся данные контроля поставляемого изделия. Результаты испытаний твердости следует интерпретировать наряду с другими соответствующими проверками качества, а не использовать в качестве единственного показателя эффективности.
Неожиданные показатели твердости не всегда означают, что вся партия имеет проблему с материалом. Метод испытаний, состояние оборудования, геометрия компонента и подготовка испытательной зоны — все это может повлиять на результат.
Распространенные проблемы включают в себя:
Если показания существенно различаются, инспектор должен проверить настройку испытательного оборудования и повторить измерения в соответствии с применимой процедурой. Если расхождения сохраняются, может потребоваться дальнейшее исследование, включая испытание твердости по сечению или анализ записей о термообработке.
Испытание на твердость следует рассматривать как часть комплексного процесса контроля качества. В зависимости от конструкции детали и спецификации заказчика также могут потребоваться проверка размеров, визуальный осмотр, проверка материалов и другие испытания.
При покупке деталей ходовой части экскаватора покупатели должны запрашивать записи о проверке, которые четко увязывают результаты испытаний с поставляемыми компонентами и согласованными техническими требованиями.
Полезный отчет о твердости должен определять:
Для критических изнашиваемых компонентов покупателям также может потребоваться подтверждение глубины закаленного слоя, проверка размеров или другие испытания, требуемые чертежом или спецификацией заказа. Не следует предполагать, что отчет о твердости заменяет все остальные записи об инспекциях.
Компания Yintparts производит компоненты ходовой части экскаваторов и бульдозеров, включая катки, звенья гусениц, звездочки и башмаки гусениц. При запросе коммерческого предложения покупатели могут указать модель машины, номер детали, чертеж, требования к материалу и критерии контроля, чтобы поставщик мог уточнить применимые проверки качества.
Как проверяется твердость деталей ходовой части экскаватора?
Твердость обычно проверяется с использованием оборудования по методу Роквелла, Бринелля или Виккерса. Подходящий метод зависит от материала, геометрии компонента, состояния поверхности и от того, нужно ли в ходе контроля измерять твердость поверхности или профиль твердости по глубине закаленного слоя.
Какой метод испытания на твердость обычно используется для звездочек экскаватора?
Для подходящих поверхностей звездочек может использоваться метод Роквелла, в то время как для определения профиля твердости по сечению может потребоваться испытание по Виккерсу или другой подходящий метод. Метод и критерии приемки должны соответствовать спецификации компонента и применимому стандарту испытаний.
В чем разница между твердостью поверхности и твердостью сердцевины?
Твердость поверхности измеряет устойчивость к вдавливанию вблизи поверхности компонента. Твердость сердцевины относится к твердости глубже в материале. Некоторые компоненты ходовой части требуют закаленной изнашиваемой зоны с подходящей несущей сердцевиной, поэтому значение имеют как уровень твердости, так и глубина закалки.
Означает ли более высокая твердость всегда лучшую износостойкость?
Нет. Твердость может способствовать износостойкости, но характеристики также зависят от состава материала, микроструктуры, вязкости, глубины закалки, конструкции компонента, смазки и условий эксплуатации. Чрезмерная или неподходящая твердость может ухудшить другие необходимые свойства.
Сколько точек испытания твердости должен проверить производитель?
Количество и расположение точек испытаний зависят от спецификации компонента, производственного риска и согласованного плана контроля. Покупателям следует подтвердить метод выборки и критерии приемки, а не предполагать, что одна точка испытания или один фиксированный процент выборки подходит для каждой детали.
Что покупателю следует проверить в отчете об испытаниях на твердость?
Проверьте, указаны ли в отчете компонент и производственная партия, метод и шкала испытаний, диапазон приемки, фактические показания, места испытаний и дата инспекции. Для компонентов с закаленными слоями убедитесь, документирован ли также требуемый профиль глубины или другие подтверждающие проверки.
Могут ли только испытания на твердость подтвердить качество деталей ходовой части экскаватора?
Нет. Испытания на твердость — это лишь часть контроля качества. В зависимости от компонента покупателям также могут потребоваться проверка материала, проверка размеров, визуальный осмотр, записи о термообработке и другие испытания, указанные в требованиях к закупке.
получать последние новости компании
Xiamen Yintai Machinery Co., Ltd


 сеть ipv6 поддерживается
 Поддержка продаж 8613696958576
 Отправить по электронной почте : binochen@yintparts.com